
2026-10-12
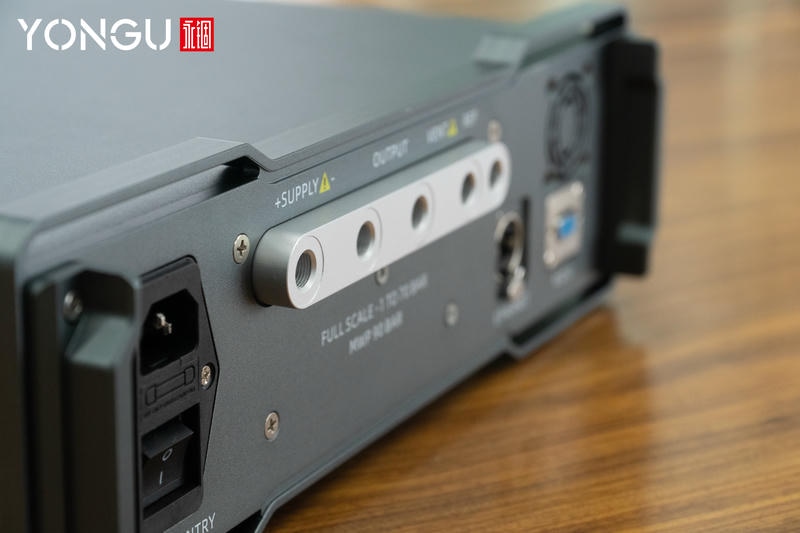
机架式铝合金机箱的定制,真正卡住进度的往往不是价格,而是两件事:尺寸能不能真的上机柜,面板加工精度撑不撑得住装配。前者是机架宽度和 U 高的事,后者是 CNC 的事。这篇拿一台刚落地的 2U 机箱做例子,把机架式铝合金机箱从选型到交付的过程拆开讲,中间两道工艺——喷砂氧化、面板 CNC 精铣——单独拿出来说清楚。
"机架式"这三个字,在询价里至少指两种完全不同的东西。先分清,后面尺寸才不会反复改。
两条路的差别很实在:标准 19 寸的法兰孔位和机柜立柱孔距是绑定的,宽度差 1mm 就装不进去;非标上架自由度大,但上架方式要提前定,托盘承重和深度得一起算。
尺寸别只报"大概这么大",拆成三个数来定,返工概率小一半。
三个数确认完,再看结构形态——比如要不要分体式、侧板要不要散热孔、要不要把手——这时候才谈得上工艺。
铝合金机箱的表面处理,最常见的组合是"喷砂 + 阳极氧化"。这两步是前后工序,不是二选一。
批量订单最容易在这里翻车的是色差。同一批件要同一槽氧化,补件单独做很容易和首批对不上颜色。所以首单建议多留一两套备件,别等坏了再补。
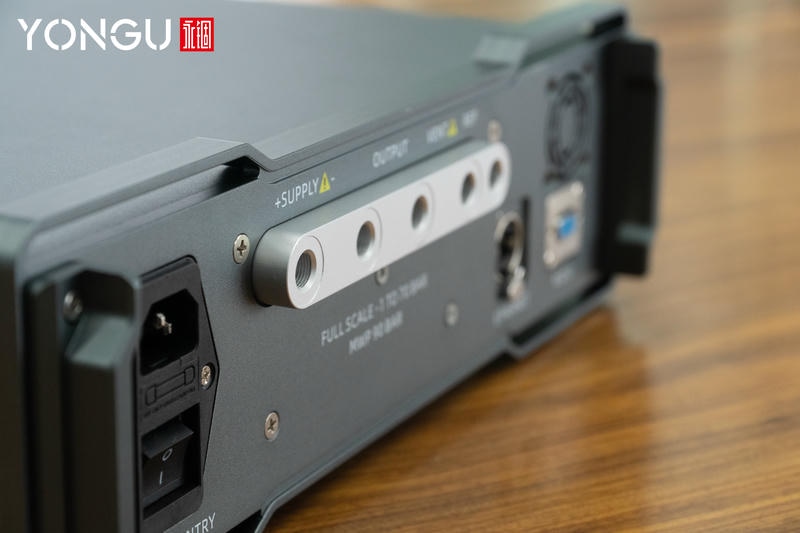
喷砂的成色怎么验?看这张侧面——同一角度望过去,整块侧面没有明暗块,哑光均匀。拱桥外盖与机身的分界线利落,侧板散热孔按阵列排布,孔形一致,边缘不刮手。这就是"同一批件同一槽氧化"想要的结果。
面板加工方式,直接决定装配顺不顺。
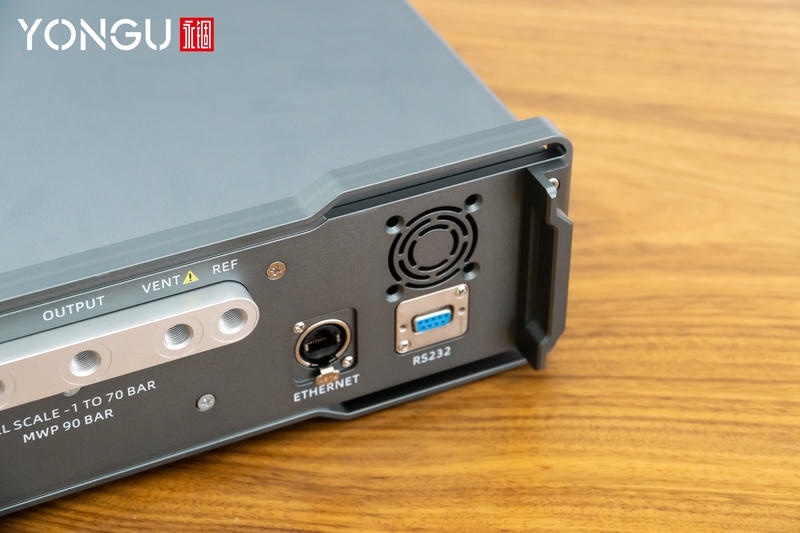
精铣的活好不好,看这张特写就够:孔口边缘做了倒角,沉台深度一致,螺纹孔攻牙干净。批量件最容易出问题的就是这个位置——孔位差一点点,接插件装上就歪,面板螺钉也会跟着别劲。
客户的诉求很明确:要一套能上机柜的铝合金机箱,2U 面板高度,前面板要出多个接口开孔,外观要统一的哑光质感,批量不大但要一次做对。最终落地的方案用的是 F05 2U 拱桥挡板铝合金机箱:面板高度 2U,箱体宽 320mm、深 320mm,拱桥形顶部外盖的分体式结构。
选它的理由有三条:拱桥外盖的顶面刚度好,2U 高度下按压不变形;分体式结构让后挡板能单独拆下来开孔和装配,后期接口改版不用动整机;320mm 的宽度属于非标上架范畴,配托盘或转接件进柜,箱体尺寸完全跟着内部板卡走,不用为了凑机柜宽度把设备撑大。
工艺路线是这么走的:型材下料 → CNC 面板精铣(开孔、沉台、攻牙一次装夹)→ 去毛刺 → 喷砂 → 阳极氧化 → 丝印标识 → 装配检验。两道关键工序就是前面说的喷砂氧化和面板精铣,喷砂和氧化按同一批次走,避免箱体和面板出现色差。
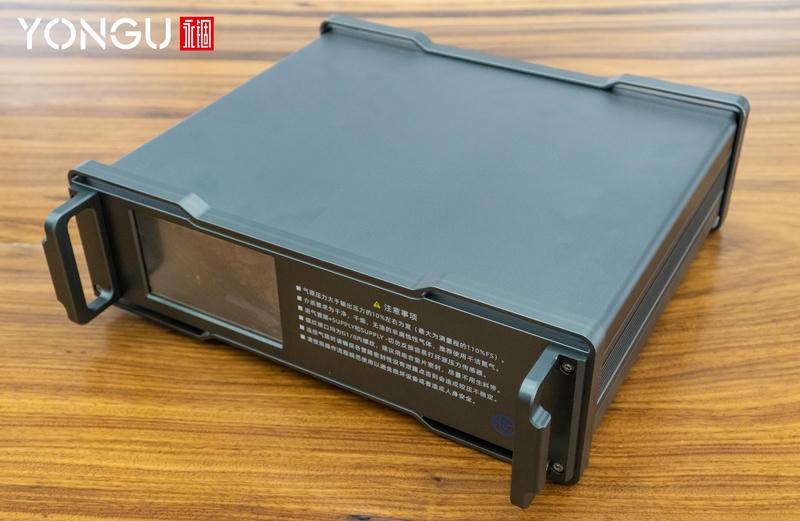
正面看,拱桥形顶部外盖的弧线从两端向中间抬起,面板喷砂氧化后是均匀哑光,不反光;面板上的接口开孔按图纸一字排布,孔边缘干净、无毛刺,孔间距一致——这正是 CNC 精铣和冲压最容易被拉开差距的地方。
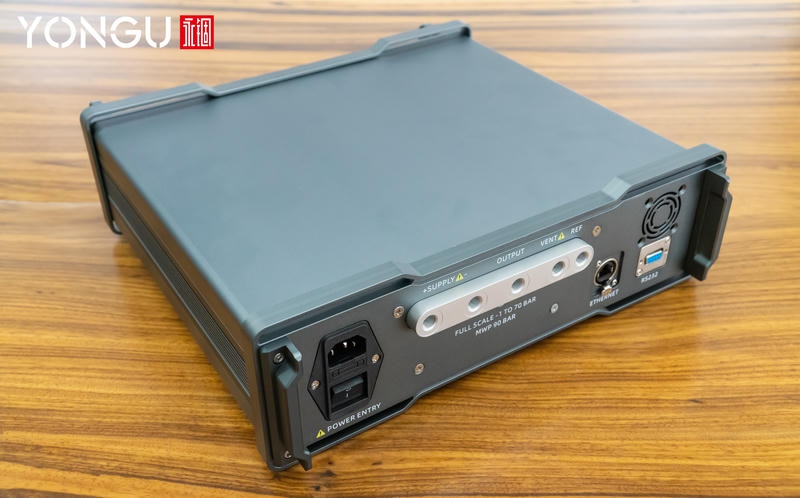
转到后视,接口与开孔集中在中部,尾部给走线留了空间。分体式结构的好处在这一面体现得最清楚:后挡板单独开孔、单独装配,后期要加接口不用拆整机。这台从下料到装配检验一路走完,没返工。
"做机架式机箱最折腾的就是图纸改来改去,最后到手还得返工。这套面板孔位是 CNC 一次铣出来的,喷砂氧化的颜色和打样那件对得上,装配上去一次到位。做结构这么多年,落地能这么顺的项目不多。"
—— 某设备集成商 · 2U 机架式铝合金机箱项目
回到选型,把需求翻译成"宽度 + U 高 + 结构"这三个条件,系列就基本定了。
| 需求场景 | 宽度 / U 高 | 推荐系列 | 关键说明 |
|---|---|---|---|
| 标准 19 寸机柜、法兰直装 | 482.6mm / 1U~4U | C 系列 19 寸铝合金机箱 | 标准机柜推入,前板 3~5mm 可攻丝,深度 200~300mm 可定制 |
| 非标上架、2U 面板高度、台式兼上架 | 320mm / 2U | F05(F101/05) | 拱桥外盖分体式,后挡板可单独开孔,深度可定制 |
| 1.5U~4U、软胶包角、桌面与便携兼顾 | 212~358mm / 1.5U~4U | GA 系列 | 6063 通用散热侧板,B 款无把手、D 款带把手 |
| 强 EMC 屏蔽要求 | 按设备定 | K 系列 | 导电氧化 + 导电衬垫 + 接地设计 |
需要 19 寸标准直装的,可以看这份 19 寸标准机箱定制案例(电荷放大器),482×1U×250 的尺寸,走的就是标准机柜法兰安装的路子。宽度卡不到 482.6、或者设备本身就是台式仪器要进柜的,走非标上架,选 F05 这类拱桥外盖款更贴合。
流程不复杂,但每一步给全信息,能省掉很多来回。
机架式机箱宽度必须做到 482.6mm 吗? 标准机柜法兰直装必须。设备宽度不够的走非标上架,用托盘或角轨转接件进柜,箱体尺寸可以跟着设备走。
喷砂氧化和拉丝氧化怎么选? 喷砂是均匀哑光,能盖掉型材纹和加工纹,整批件一致性好,中高端外观需求常用;拉丝是有方向的发丝纹,金属感更强,多用在高端仪表面板。两者都要配合阳极氧化成膜。
面板开孔精度能做到多少? CNC 精铣公差在 ±0.05mm 量级,具体看孔型、板厚和材料。定制和改版场景建议直接走 CNC,避开冲压换模的成本。
只做一台能做吗? 能。一件起订,无起定量,支持先打样确认再批量。
后期接口改版还来得及吗? 分体式结构的后挡板可以单独开孔更换,改版只改 CNC 程序,不用重开模具。这也是定制设备建议优先选分体式的原因。
把设备的外形尺寸、接口清单和上架方式发过来,工程师先帮你把"标准 19 寸还是非标上架"这条定下来,再给一套含喷砂氧化与面板精铣方案的机箱结构和报价——来图来样都能做,先出方案再决定。