
2026-10-22
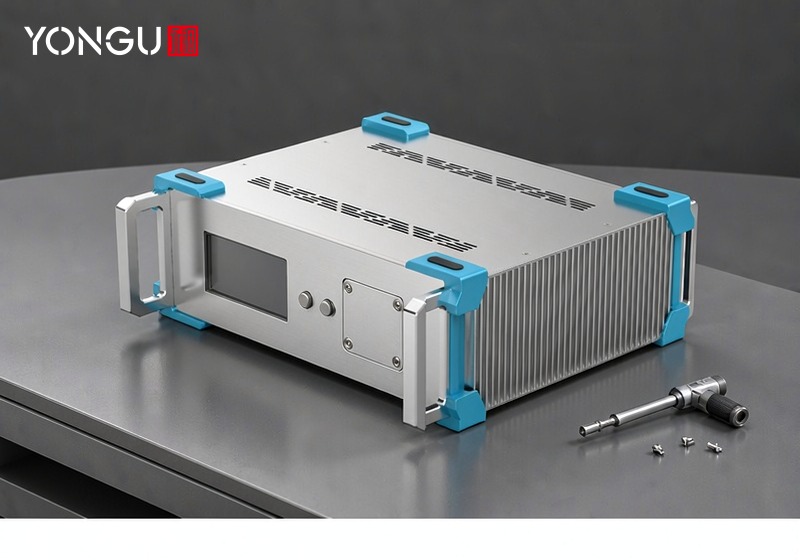
一台仪器的盖板,前三次拆装都正常,第四次听见一声轻响,螺丝开始空转。拆下来看,铝面板上的螺纹已经秃了一圈。这不是螺丝的问题,也不是装配工手重——铝机箱的螺纹孔,本来就是按"能拆几次"来设计的。它能不能反复拆,取决于图纸上那几个毫米怎么排。
下面按崩牙的顺序讲:牙是怎么被剪掉的、扭矩该给多少、牙深三级链怎么排、钢丝螺套在什么情况下必须上,最后是图纸上该把哪几项写清。
滑牙的现场通常有三个特征:扭矩还没到设定值,螺丝就开始空转;拆下来的螺钉螺纹完好,铝孔里却有一圈亮色的铝屑;同一个面板上,坏掉的总是最常拆的那两个孔。
这三条指向同一件事——被剪掉的是铝的螺纹牙型,不是钢螺钉。螺钉的牙比孔壁的牙硬得多,每次拧紧,钢牙都在铝牙上刮一遍;拆装次数多了,铝牙的高度被一点点削平,最后啮合面积不够,扭矩传不上去,就空转。
有个提前判断的办法:如果第一次装配就感觉"发软"、扭矩上不去,说明底孔偏大或者牙深不够,这颗孔在装第一次的时候就已经在打折扣,别等它滑了才处理。
螺纹连接失效有两种:螺栓被拉断,或者螺纹牙被剪掉。铝机箱上几乎全是后一种。
· 6061-T6 抗拉强度在 290–310 MPa 量级,剪切强度约为抗拉的 0.6 倍;8.8 级钢螺栓抗拉 800 MPa,剪切强度是另一条量级的曲线。
· 5052-H32 是仪器机箱面板的常用材料(H32 是半硬态),抗拉 210–260 MPa,比 6061-T6 软,攻丝时不容易崩刃、不容易掉块,攻出来的牙表面更完整——但它同样扛不住高扭矩,牙的承载能力反而更低。
· 所以"面板用什么铝"只解决了一半问题:材料选对了,牙型完整、不掉块;剩下的另一半在几何和扭矩上,也就是牙有多深、拧得多紧。
装配现场最常见的动作,是翻开紧固件手册,查到 M3 对应 1.2–1.5 N·m,然后照着拧。这张表对应的是钢件,用在铝上就是批量毁牙。
· 铝件的拧紧扭矩一般取钢件推荐值的 60%–70%,M3 大致落在 0.8–1.0 N·m 这个区间。
· 扭矩过高,牙被剪掉,第一次或第二次就滑;扭矩过低,预紧力不足,设备一振动就松,反复复紧同样是慢性破坏。
· 可行的做法是在装配工位放一把可调扭矩的螺丝刀(0.5–2 N·m 量程),按规格固定档位,不靠手感。同一台设备上不同规格的螺钉用不同颜色标记,避免混用。
· 担心松脱时,正确的加法是弹垫、螺纹胶或防松螺母,而不是把扭矩往上调一档——后者解决不了松脱,只会加速毁牙。
图纸上只写"M3"三个字符,是最容易埋雷的写法。车间按经验攻 3mm 深,铝件上等于只有 1 倍直径的啮合,这样的孔第一次拆装就在危险边缘。
三个深度要分开排,一层比一层深:
· 有效啮合深度:铝件建议取 2d–2.5d(d 为螺纹公称直径),M3 就是 6–7.5mm。钢件 1.5d 够用,铝件不行,因为牙的承载能力低,只能靠深度补。
· 攻丝深度:盲孔要比有效深度再深 2–3 个牙距,给丝锥收尾和容屑留位置。
· 钻孔深度:比攻丝深度再深 1.5–2mm,否则丝锥到底、切屑排不出,牙会被挤坏。
板厚不够的时候,不要硬攻。四条路,按成本和效果排:加厚衬板、翻边攻丝、压铆螺母、钢丝螺套。1.5–2mm 的薄面板上想反复拆装,钢丝螺套通常是最省事的一档。
钢丝螺套是一根菱形截面的不锈钢丝,绕成弹簧状的螺纹套。旋进铝孔以后,外侧的菱形牙咬进铝基体,内侧形成一段标准的不锈钢内螺纹。
它改变了三件事:
· 摩擦副变了。原来每次拧螺丝都是钢牙刮铝牙,装上螺套之后,钢螺钉拧在钢螺套里,磨损转移到能承受的那一侧。
· 受力方式变了。原来力集中在几圈铝牙上,现在由螺套的外牙把载荷分散到更大面积的铝壁上,抗拉脱能力明显提升。
· 可修复。孔滑了还能扩孔装大一号螺套,不必报废整块面板。
什么时候必须上,按三个条件判断,满足任意两条就该在图纸上标出来:拆装次数预计超过 10 次;位置在盖板、检修口、频繁调试的面板上;板厚小于 2.5mm。反过来,一次性装配的内部固定孔、不承力的定位孔,直接攻丝就够,加螺套只是增加成本。
已经滑牙的孔也有救,三档按损伤程度选:扩孔改大一号螺纹(比如 M3 改 M4,需要面板上有余量)、扩孔装钢丝螺套(最常用,孔径恢复原规格)、镶入压铆螺母(板厚足够时最牢固)。用螺纹胶把滑牙填上再拧,只是把问题往后推一次拆装。
阳极氧化膜是在基体上长出来的,厚度 10–25μm。这层膜在平面上是保护层,在螺纹上就是"加厚"——M3 的牙距只有 0.5mm,两侧膜厚叠加 20–50μm,通规就已经进不去了。
三种处理方式,按批量选:氧化前用耐高温胶塞或专用堵头把螺纹孔遮蔽住(批量稳定,需要工装);氧化后回攻一遍(灵活,但要控制铝屑,回攻后必须吹净);螺套孔在氧化前预留尺寸,氧化后再旋入螺套(面板类最省心)。
检测不能省。通规通、止规止,是最低要求;拆装等级高的面板建议全检,普通盖板按批次抽检。同一块面板上如果有屏蔽搭接面,那个面要做导电氧化而不是阳极氧化,螺纹孔若落在该面,遮蔽方案要一起考虑——这一步漏掉,屏蔽效能和螺纹精度会同时出问题。
把要求写进图纸,比在电话里交代有用。四项必须落到标注里:螺纹规格(M3×0.5)、有效深度(6mm)、钻孔深度(9mm)、是否装螺套(规格与旋入深度)。再加一行检测方式:通止规全检 / 抽检比例。
A 系列仪器机箱的前后面板用的就是 5052-H32,可以开孔、攻丝、丝印;深度按 50/100mm 模数递增,宽度可任意定制,高度有 2U、115H、3U、4U 几档。这类"面板要反复拆"的设备,正好是前面那套牙深与螺套规则用得上的地方:
· 370mm 宽的 115H 仪器机箱(A06,370W×115H,长度 276/326/376mm 三档),面板面积够排多组接口,攻丝点多,适合需要频繁开盖调试的工控与检测设备。
· 360mm 宽 2U 仪器机箱(A03,360W×2U,长度 226/276/326/376mm 四档),机身更薄,侧板散热齿密度高,适合内部空间紧凑、以散热为主的嵌入式主机。
同类型的型材壳体也是同一套逻辑:信号探测仪器的 K10 壳体(168×54×345mm,阳极氧化拉丝皓月银)和智慧通讯检测系统的 H30 壳体(147×41×155.5mm,喷砂皓月银),都是 6063 型材配 5052 面板,面板能不能反复拆,同样取决于牙深和扭矩这两件事。
3D 图纸(STP/IGS)或 2D 工程图(DWG/PDF),加上技术要求:材质、表面处理、精度、数量。螺纹相关的部分,把规格、有效深度、是否装螺套一起写上。只有草稿或文字需求也可以,设计团队能在 30 分钟内出二次设计方案、48 小时内完成原创外观设计。
A、B、C、D、F、G、H、J、K 系列的常用型号 48 小时内发货。非标定制最快 24 小时打样、108 小时小批量交付;中等复杂度 15–20 个工作日;大型复杂项目需要评估后确认。
20 人团队,工业设计、结构、工艺三个方向都有,流程从市场调研、外观设计、结构设计、CMF 分析到样机验证。螺纹方案这类细节,可以在结构设计阶段一起定,不用等到打样才发现面板攻丝排不下。
判断一台仪器的面板该怎么做螺纹,两个输入就够:这块面板一年要拆几次,板材有多厚。拆得少、板子厚,直接攻丝;拆得多、板子薄,钢丝螺套;介于两者之间,按位置分——盖板和检修口上螺套,内部固定孔不装。
把手上的板厚、拆装频次和螺钉规格发过来,我们按这组条件出螺纹方案,标好牙深、底孔与螺套位置,连同样件一起打样。改图就能改件,不需要开模。