
2026-09-29
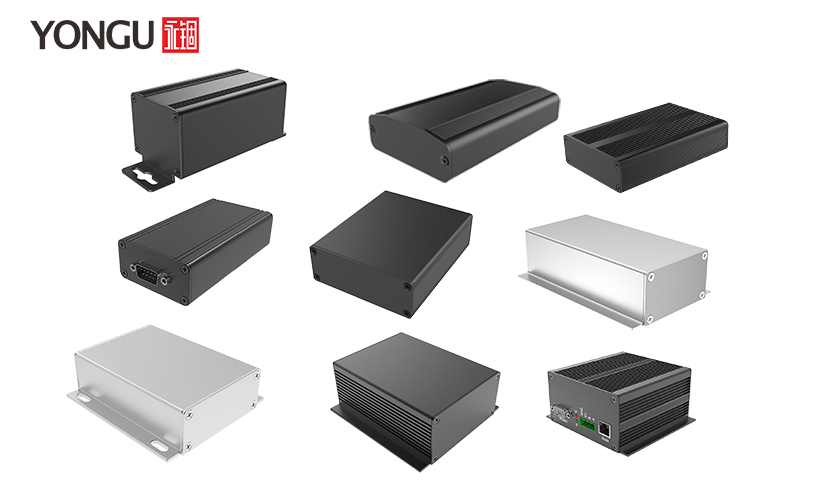
铝合金外壳厂家的"专业"不是挂在官网上的形容词,而是可以用五步核验的客观标准:工艺路线全不全、精度敢不敢承诺、模具与批量门槛高不高、表面处理能力强不强、案例和设备经不经得起看。这篇文章按这五步展开,先给结论、再讲方法、最后给 FAQ,供采购、结构工程师和产品开发团队找厂时对照使用。
判断一家铝合金外壳厂家是否专业,看三句话就够了:工艺全不全(挤压、压铸、CNC、钣金、公模至少能覆盖你需要的路线)、精度可不可核验(敢给书面公差承诺,常规 ±0.05mm 起步,精密部位 ±0.02mm)、批量门槛低不低(公模免模具费、1 件起订能打样,而不是张口就要开模费)。这三条满足,基本不会踩到"货不对板"的坑。
| 核验维度 | 专业厂家的特征 | 怎么核验 |
|---|---|---|
| 工艺路线 | 挤压/压铸/CNC/钣金/公模多平台,按方案选工艺 | 问一句"我这结构适合哪种工艺",看是否给中立建议 |
| 精度 | 敢写书面公差:常规±0.05mm、精密±0.02mm | 要求把公差写进报价单或图纸确认单 |
| 模具与批量 | 公模免模具费、1件起订、小批量可做 | 直接问最小起订量和打样周期 |
| 表面处理 | 阳极氧化/喷砂/拉丝/丝印/导电氧化自营或可控 | 要表面处理实样,看氧化膜均匀度与色差 |
| 案例与设备 | 行业案例可核验、设备清单透明、可验厂 | 索要案例与检测报告,条件允许实地验厂 |
找厂之前先想清楚工艺路线,因为工艺直接决定成本、精度、壁厚与表面效果,也决定该找"哪一类"厂家。铝合金外壳的主流工艺有四条:铝型材挤压、压铸一体成型、CNC 精密加工、公模型材+定制加工,钣金折弯在机箱类产品中也很常见。四路工艺全景对比如下:
| 工艺路线 | 精度 | 壁厚 | 模具费 | 批量适配 | 典型应用 |
|---|---|---|---|---|---|
| 铝型材挤压 | ±0.1mm级 | 1.0mm起 | 开模数千起 | 大批量长条/异形截面 | 仪器外壳、散热壳体、导轨 |
| 压铸一体成型 | ±0.05mm级 | 1.0~3.0mm | 开模费用高 | 大批量复杂小件 | 防水盒、接口壳体、复杂曲面件 |
| CNC 精密加工 | ±0.05~0.02mm | 可薄至0.5mm | 免开模 | 1件~小批量 | 精密仪器、打样、多开孔件 |
| 公模型材+定制 | ±0.05mm级 | 1.0~3.0mm | 零模具费 | 1件~中小批量 | 打样、中小批量快速交付 |
选型的粗略原则:长条/异形截面且量大选挤压开模;复杂小件、要 IP67 以上防水选压铸一体;精密小批量、多开孔选 CNC;要快速打样、中小批量、不想背模具费选公模型材加定制加工。更细的对比可参考站内两篇专题文章:铝合金外壳和压铸外壳有什么区别?选型看这几点和电子设备外壳加工方式怎么选:铝型材/钣金/CNC对比。
模具费和批量门槛是找厂时最先谈崩的两个点。行业里开模费从数千元到数万元不等(视型腔复杂度与模具精度,行业公开行情),对打样验证阶段的产品来说,这笔钱经常是"打水漂"的风险。解决思路很简单:先公模、后开模。
公模是厂家已有的成熟型材截面模具,客户直接用现成截面,长度按需任意切,再配端盖、开孔、表面处理做定制,模具费为零。永锢常年备有 38 个公模截面(覆盖 H 系等常用系列),长度毫米级任意定制,1 件起订、最快 24 小时打样,产品开发阶段可以先花几十块钱验证结构,跑通后再评估要不要开专模。三种场景的决策参考:
| 阶段 | 推荐做法 | 成本特征 |
|---|---|---|
| 1件打样/方案验证 | 公模截面+CNC开孔,最快24h打样 | 零模具费,单件成本可控 |
| 小批量试产(几十~几百件) | 继续公模+定制加工,108h小批量交付 | 免模具费,验证市场后再投入 |
| 量产/定型 | 按量评估开专模(挤压/压铸)摊薄单件成本 | 开模费摊到批量,单件成本最低 |
报价避坑三个点:端面平面度(公模件端面要铣平,否则密封和装配公差失控)、阳极氧化品质(色差、膜厚、刮花返工都要问清质保)、模具归属(开模前确认模具费是否含模具所有权)。公模到底为什么划算,可读控制器外壳定制为什么说用铝型材公模去改最划算;非标需求可直接走非标定制铝合金外壳流程。
精度是"专业"最硬的指标。行业通用的公差能力分层如下,找厂时要求把公差写进报价单,而不是听口头"精度很高":
| 精度档位 | 公差范围 | 需要什么条件 | 适合场景 |
|---|---|---|---|
| 常规加工 | ±0.05mm | 三轴CNC+标准夹具 | 绝大多数外壳开孔、装配 |
| 精密加工 | ±0.02mm | 四/五轴设备+工序控制 | 精密仪器、配合面、插箱导轨 |
| 高精加工 | ±0.01~0.005mm | 恒温车间+进口高精度设备 | 军工/医疗/光通信精密件 |
永锢的口径是:常规加工公差 ±0.05mm、精密部位可达 ±0.02mm,依托 160+ 台全数字化 CNC 加工中心(三轴/四轴/五轴),可完成复杂曲面、异形插箱、多孔攻牙等加工。CNC 外壳定制到底怎么做、精度怎么落地,见CNC外壳定制怎么做?一个数控机控制器项目的复盘。
表面处理决定外壳的"卖相"与耐候性,能力表如下:
| 表面工艺 | 效果 | 注意点 |
|---|---|---|
| 阳极氧化 | 耐磨、耐腐蚀、可染色(黑/银/蓝等) | 不同批次易有色差,要求封孔处理 |
| 喷砂/拉丝 | 哑光细腻/金属发丝纹 | 喷砂目数决定颗粒度,先打样确认 |
| 喷涂/烤漆 | 任意颜色、覆盖刀纹 | 膜厚与附着力需检测,户外可选PVDF |
| 导电氧化 | 保持导电性,用于EMC屏蔽场景 | 电阻值有要求时需指定工艺窗口 |
核验方法:直接要表面处理实样,重点看氧化膜均匀度、边缘色差和拉丝方向一致性;阳极氧化的关键点可参考铝型材外壳阳极氧化处理的关键点与注意事项。
案例和设备是判断"专业"最直观的证据,也是避开"皮包公司"的关键。看案例要看三点:是不是本行业、参数能不能核验、有没有实物或报告支撑。下面三个行业案例(3C、新能源、通信)均来自永锢壳体可查的定制项目,参数可复核:
3C/便携设备:手持设备铝外壳设计项目——按产品形态匹配 H 系型材截面,长度按内部 PCB 尺寸精确锯切,配合端盖与表面喷砂阳极,整机外观与散热兼顾;此类项目打样周期最快 24 小时,适合产品开发快速迭代。同类 CNC 多行业案例见永锢壳体:3个不同行业CNC加工铝合金外壳案例。
新能源/车规:车规级电机控制器铝合金外壳方案——要求 IP67 防护与 IATF16949 体系适配,铝型材框架+密封结构兼顾防护与散热,壳体表面做阳极氧化处理;此类项目对精度、密封与体系文件要求高,需要厂家同时具备加工能力与体系背书。
通信/户外:5G 基站相关铝合金外壳选型与 IP68 防水铝外壳系列——L 系点胶密封结构通过 IP68 浸水检测,72 小时盐雾测试,适合基站、直放站等长期户外场景;对应产品见IP68防水铝外壳与IP68压铸防水铝外壳。
验厂清单(半小时能看明白的事):
永锢壳体位于佛山南海大沥,江门 12000㎡ 智造基地,2004 年成立,累计服务 17000+ 客户、完成 10 万+ 定制项目,产线含 160+ 台全数字化 CNC 与挤压、压铸、钣金、表面处理全流程,资质与检测报告可向销售索取核验。厂家实力怎么看,可对照定制铝合金机箱怎么挑选靠谱生产厂家?核心看哪些生产实力和交付标准。
最后一步是把价格、交期和服务放在一起算总账,而不是单看单价。铝合金外壳的价格通常由四部分构成:材料费(按型材/板材用量与牌号计)、加工费(CNC 工时、压铸模次、折弯次数)、表面处理费(阳极/喷砂/喷涂按面积与工艺)、模具摊销(开模时一次计入,公模为零)。"铝合金外壳多少钱"没有统一答案,报价单必须拆到这几项,才能横向比价。
| 环节 | 典型周期(行业通用/永锢承诺) | 说明 |
|---|---|---|
| 二次设计/来图优化 | 30分钟(简单改图)/48小时(原创设计) | 评估可制造性,提前规避公差与开孔风险 |
| 打样 | 最快24小时 | 公模件当日可出样 |
| 小批量交付 | 108小时 | 公模路线小批量试产 |
| 标准品发货 | 48小时 | 标准外壳现货 |
服务上重点问三件事:是否一件起订(验证阶段不被批量门槛卡住)、是否支持来图定制与非标定制(30 分钟二次设计、48 小时原创外观设计)、是否提供检测报告(IP 等级、盐雾、材质报告)。把五步走完,选厂就不靠运气。小批量试产或选型阶段的需求,可以直接咨询永锢销售团队,按图纸与用量给出分项报价。
Q1:专业的铝合金外壳厂家怎么判断?
A:五步核验:工艺路线全不全(挤压/压铸/CNC/公模)、精度能否给书面公差承诺(常规±0.05mm起步)、模具与批量门槛(公模免模具费、1件起订)、表面处理能力(阳极氧化/喷砂/丝印)、案例与检测报告可查。
Q2:铝合金外壳开模贵不贵?小批量怎么办?
A:开模费数千到数万元不等;小批量/打样优先选公模挤压(零模具费、1件起订、24小时打样),验证后再评估开模。
Q3:挤压、压铸、CNC、公模怎么选?
A:大批量长条/异形截面选挤压;复杂小件且要防水选压铸一体;精密小批量多开孔选CNC;快速打样与中小批量选公模型材+定制加工,成本与交期最优。
Q4:铝合金外壳能做到多高精度?
A:常规±0.05mm、精密±0.02mm、高精±0.01~0.005mm(需恒温车间与高精度设备);下单前要求把公差写进报价单。
Q5:怎么避开找厂踩坑?
A:看真实车间与设备清单、要样品实测(端面平面度/阳极氧化均匀度)、确认打样周期与模具归属、小批量先合作再放量。
结语:找厂先找标准,再找厂家。把"专业的铝合金外壳厂家"拆成工艺、精度、模具、表面、案例五步去核验,任何一家厂家的专业度都能被看清。公模零模具费、1 件起订、最快 24 小时打样的柔性路线,尤其适合产品开发阶段先验证、后放量。祝选厂顺利。
更多相关阅读