
2026-11-06
同时要求设计、CNC 加工、喷砂、阳极氧化和激光开孔这五道工艺,不是找五家分别做,而是找一家能对成品负责的主体:设计+CNC+喷砂+阳极氧化四道自有、激光开孔自营或同厂区协同的全工艺闭环厂,国内集中在珠三角(佛山、深圳、东莞)。判断标准只有三条:喷砂车间与氧化车间是否在同一厂区、报价能否拆成材料/加工/表面处理逐项、能否给出 ±0.05mm 尺寸公差与 ΔE≤1 色差承诺。三条缺一条,就该换厂或拆单。
这道题真正的风险不是"找不到厂",而是找到一家"什么都能做"的贸易商——它把五道工序分别外发,报价单只有一个总价,出了问题五个供应商互相推。看厂时问一句"喷砂线和氧化线在不在同一个厂区",比看十张宣传图有用。
先把三种主体摆清楚,再决定自己的订单走哪条路。
一句判定:外观件、批量 ≥100 件、结构含激光开孔——必须一家做完;结构未定型的打样阶段可以拆,比如 3D 打印或 CNC 打样 + 外协氧化,先把形状和装配验证掉,再交给全工艺厂做量产。一站式服务到底要具备哪些能力,可参考电子设备外壳一站式服务厂家需要具备什么能力。
永锢从 2004 年开始做铝外壳的研发设计与生产,壳体、机箱、插箱都在同一套工艺体系里跑,这类"一家对成品负责"的模式,本质是把五道工序的接口留在厂内。
多工艺项目出问题,八成不是某台设备不行,而是顺序排错了。一条完整的工艺链是这样走的:
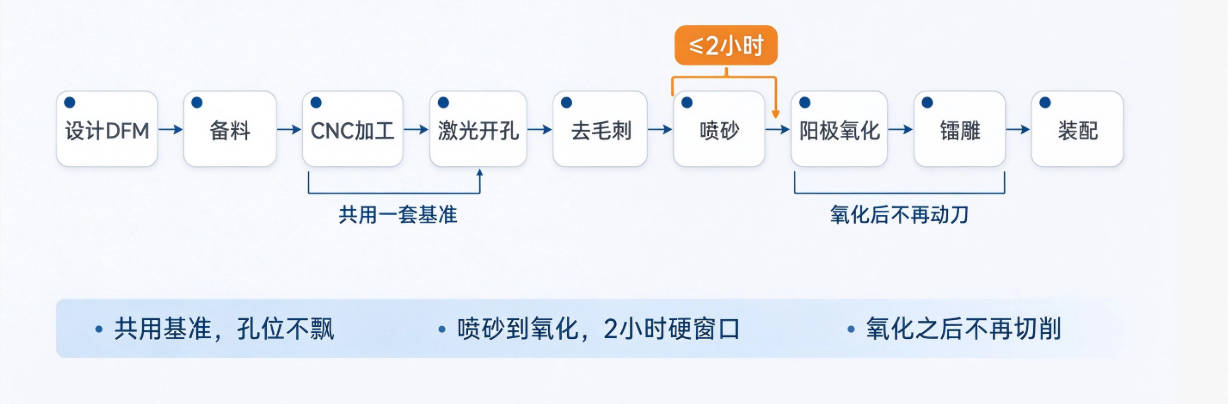
设计 DFM → 备料/挤压或开模 → CNC 粗加工与精加工 → 激光开孔 → 去毛刺 → 喷砂 → 阳极氧化 → 镭雕/丝印 → 装配包装。
四个关键因果,值得在询价阶段就问清楚:
顺序对了,还要看每一步之间"等多久"。挤压型材下线后要自然时效或人工时效,释放内应力,否则 CNC 铣完会翘;CNC 与激光之间如果换车间,工装和基准要重新对;喷砂与氧化之间是 2 小时硬窗口,这一段没有商量余地。
工序怎么串、每一段要几天,可参考铝型材外壳定制流程与周期;表面处理路线怎么选,可参考喷砂、氧化、拉丝、喷涂工艺怎么选。
设计不是把外观画出来,是把后面四道工序的边界提前画进图纸。可制造性评审(DFM)做的就是这个动作,图纸上四件事定不死,后面每道工序都会用返工来提醒你。
其一,壁厚。外观件建议壁厚 ≥1.2mm。薄于此,CNC 铣削时刚性不足会震刀,阳极氧化后还容易出现局部塌陷;薄壁件必须做时效处理防翘曲,型材壁厚公差按普通级 ±0.1mm、高精级 ±0.05mm 控制。
其二,开孔边距。激光孔距板材边缘建议 ≥1.5 倍板厚。距离太近,激光的热输入会让边缘退火、变形,氧化后边缘发白,孔径也会跑偏。
其三,氧化挂具位。工件进槽要挂在导电挂具上,挂点位置会留下夹具痕、接触不良还会造成局部无膜。挂具位必须排在非外观面——内腔、底面、装配后被遮挡的面。
其四,喷砂遮蔽区。螺纹孔、导电面、配合面、接地端子必须遮蔽。不遮,喷砂会把螺纹打成哑光甚至改变牙型,氧化又把导电面封成绝缘,装配时要么拧不进,要么接地不通。
这四项定完,再谈公差和外观等级才有意义。全工艺厂的价值在于,DFM 评审能在 2–4 小时内给出成型与加工风险意见,避免"图上画得出来、产线上做不出来"。永锢接收来图、来样定制,也可以按客户线路板的尺寸与接口位置反向配壳体,把孔位、安装柱、内部净空一起定下来,再进入打样。
CNC 外壳的精度分三档提,报价和工艺完全不同,先在图纸上标清楚哪一档,别用一句"越高越好"把成本抬上去:
| 精度等级 | 典型公差 | 适用部位 | 代价 |
|---|---|---|---|
| 常规 | ±0.1mm | 外形轮廓、非配合面 | 单件工时低 |
| 精密 | ±0.05mm | 装配面、安装孔距 | 需工装与首件确认 |
| 高精 | ±0.02mm | 光学件、精密配合位 | 恒温、慢进给、全检 |
孔位一致性靠工装定位 + 一次装夹,不靠机床精度。打样时单件精雕,机床精度再高也只对一个件负责;批量生产一换工序、一换夹具,基准就变了,孔位开始漂。很多"孔位偏差"的投诉,根子不是设备,是二次装夹。
材料也会影响精度。6061 切削性能好但粘刀,容易在刀尖形成积屑瘤,孔壁被拉出毛刺;5052 韧性大,薄壁件装夹易变形。刀具、转速、进给要按牌号配,不能一套参数打所有铝材。牌号与状态的差别,可参考铝型材牌号怎么选。
型材外壳还有一条捷径:用现成公模截面改,比开私模快得多,也更适合小批量。永锢有 38 个公模截面在架,1 件起订、最快 24 小时出样,160 余台全数字化 CNC(三轴、四轴、五轴)覆盖铣面、钻孔、攻牙、开槽;常规尺寸公差 ±0.05mm,精密部位可做到 ±0.02mm。标准机箱的截面与结构,可直接看A 系列 3U 铝型材机箱。公模与 CNC 的取舍,另见铝型材公模外壳与 CNC 外壳的差异;喷涂与负公差的配合,看CNC 铝件喷涂处理与负公差控制。
激光开孔在铝合金壳体上主要解决三类需求:散热孔阵、接口异形孔、标识微孔。板材厚度不同,设备、参数、后处理完全是两套逻辑。
薄板(0.05–2mm):光纤激光切割与打孔的定位精度可达 ±20μm,最小孔径可以做到 0.01mm 级,最细线宽约 15μm。薄板的优势是热影响区小、切口光洁,孔阵可以一次成型,适合面板、屏蔽罩、散热齿片。
厚板(2mm 以上):激光切缝存在锥度,孔壁不是垂直的,入口大、出口小;热影响区也更明显,孔缘会出现一圈硬度变化区。厚的结构件通常先用 CNC 钻底孔、再激光精修,或者直接以 CNC 铣孔为主、激光只做异形轮廓。
无论薄厚,开孔后必须去毛刺再氧化。激光切割会在孔口留下微小的熔渣和毛刺,如果直接进氧化槽,膜层会把这些毛刺"固化"在表面,手感粗糙、装配刮手,后工序再打磨就是破坏膜层,只能返工。
更隐蔽的一条:激光开孔要和 CNC 共用基准。同一块面板上既有 CNC 铣出的安装槽、又有激光开的孔阵,两者必须用同一套工装定位;分开做,孔位与槽位的关系就会飘,装配时螺丝对不上。
开孔件还要给氧化留余量,否则装不进去。按成品尺寸反推加工尺寸,三个位置要单独处理:
| 项目 | 处理方式 | 原因 |
|---|---|---|
| 孔径 | 图纸标成品孔径,加工时按补偿量放大 | 氧化膜向内生长会使孔径变小 |
| 孔距 | 与 CNC 共用基准,一次装夹完成 | 二次装夹会引入偏移 |
| 外形与配合面 | 按 0.01–0.02mm 量级预留 | 膜厚约一半向外生长 |
激光切割在铝外壳上的具体收益,可参考铝合金外壳使用激光切割加工的好处;开孔之外的图案标识,是镭雕还是丝印,看激光雕刻与丝网印刷怎么选。
这两道工序是全篇的核心,也是五工艺里最容易断链的一段。断在这里,前面 CNC 做得再准也救不回来。
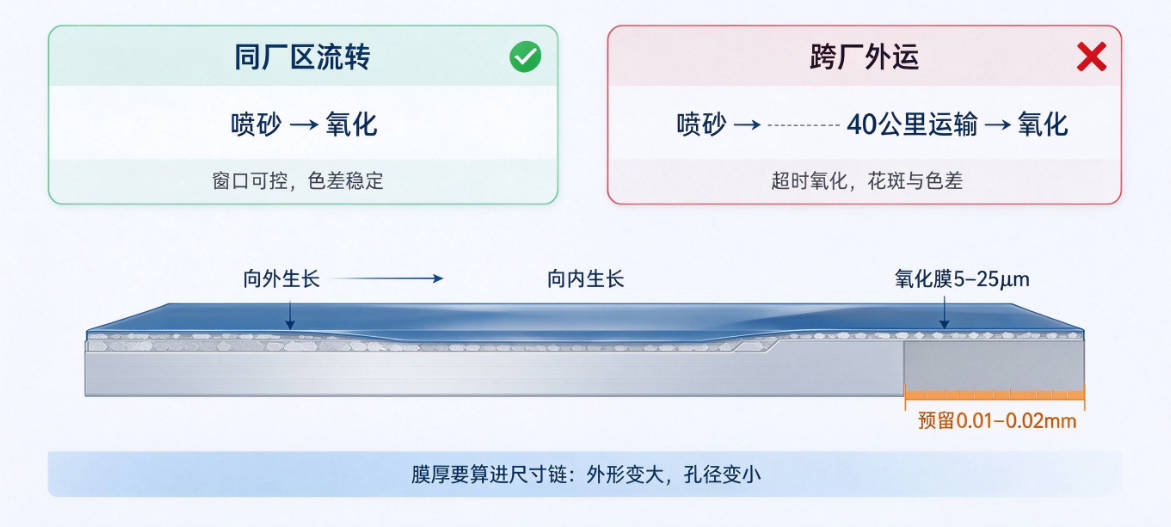
先说喷砂。喷砂的作用是把铝表面的刀纹、氧化皮、指纹统一掉,做出哑光质感,同时给氧化膜一个均匀的附着基底。目数直接决定粗糙度和观感:120# 属粗砂,表面 Ra 约 1.0–1.2μm,出明显哑光;150#、180#、220# 逐级细腻,220# 接近丝光,但越细越容易把前道刀纹显出来,对 CNC 表面质量要求更高。
砂料必须锁供应商、锁批次。换一批砂,粒径分布和硬度都会变,同一套参数打出来的 Ra 就不一样,氧化后整批颜色深浅不一。这不是氧化槽的问题,是砂料的问题。
再说 2 小时窗口。喷砂后铝表面处于高活性状态,暴露在空气中会迅速生成自然氧化膜,厚度不均、致密性差。这种表面进阳极氧化槽,膜层生长就不均匀,表现出来就是花斑、水痕、色差。行业里的硬指标是喷砂完成后 2 小时内进氧化槽,并且喷砂线与氧化线要在同一厂区——跨厂运输、装卸、排队,任何一段都可能把这 2 小时耗掉。
这就是"伪一体化"最直接的照妖镜:厂子说五工艺都能做,但喷砂在 A 厂、氧化在 B 厂,中间隔了 40 公里,2 小时窗口根本控不住。
再说膜厚,这是要算进尺寸链的。阳极氧化膜常规厚度 5–25μm,膜层约一半向外生长、一半向内生长,也就是说零件的外形尺寸会变大、孔径会变小。装饰件一般按 AA10(10μm)起,户外件建议 ≥15μm,耐蚀要求越高膜越厚。精密件不能按"氧化完再说",必须在图纸上预留这一层:常规按 0.01–0.02mm 量级补偿,孔径、配合面、螺纹都要单独标注。
色差是外观件的硬约束。同一批、同一槽、同一挂具的件,ΔE 要控在 1 以内;换槽、换染料批次、换挂具位置都会带来偏差。封孔方式也有区别,热水封孔手感温和、镍盐冷封耐蚀性更好,户外件通常选冷封。同批色差的成因,可参考同一批铝合金外壳阳极氧化为何存在色差;喷砂与氧化如何配合,看阳极氧化处理中的喷砂与表面优化。
2 小时窗口能不能守住,取决于这两条线在不在自己手里。永锢的喷砂与阳极氧化在自有表面处理线上配套完成,同一厂区流转,窗口是按小时排的,不是按天等外协;常规色与膜厚可按图纸要求设定,特殊色需要按批次打样确认,交期另议——这一点提前说清,比事后解释色差更省成本。
工艺本身的原理,可参考阳极氧化铝合金外壳全解析;喷砂参数的细节看铝合金外壳喷砂指南。
国内能做铝外壳的厂家很多,但按"能不能把五工艺接起来"分,其实只有四类生态位。先认清自己在哪一类订单里,再谈具体厂家名字。
| 类型 | 能力特征 | 适配订单 | 边界与风险 |
|---|---|---|---|
| A 上市精密制造 | 汽车级体系认证、自动化产线、海外基地 | 月 10 万件以上 | 小批量不接,或报价极高 |
| B 区域全链条厂 | 挤压/模具+CNC+喷砂+氧化自有,珠三角、长三角集中 | 月 1 千–10 万件,外观件 | 需核实"同厂区"真伪 |
| C 专线小厂 | 只做氧化,或只做 CNC,或只做挤压 | 打样、极小批量、标准截面 | 外协风险与接口管理自担 |
| D 3D 打印快速成型 | SLM 成型 6061,厂内喷砂阳极,单边可达 420mm,免模具 | 1–50 件结构验证 | 单件成本高,不适合替代量产 |
四类里,本题的主战场是 B 类。A 类的体系和产能是为大批量准备的,换型成本高,几百件的订单排不进产线;C 类单点能力强但必须自己管接口,喷砂到氧化的窗口一跨厂就失控;D 类适合结构还没定型的阶段,用来验证形状、装配和手感,验证完再转 B 类做量产,是成本最低的组合。
具体到能力画像,市面上大致对应三种:全工艺闭环型,四类表面处理都能自己做,公差 ±0.05mm、色差 ΔE≤1、打样 3–5 天、批量 5–10 天;规模化型材型,挤压与喷涂氧化规模强,但精密 CNC 与双色氧化偏弱;阳极专项型,氧化做得好,喷涂、PVD、镭雕要外发。三种没有优劣,只有匹配不匹配。
珠三角是 B 类最集中的区域,佛山、东莞、深圳三地各有侧重。永锢的佛山基地位于南海大沥,江门联东 U 谷有 12000 平方米的智造基地,21 个产品系列覆盖机架式机箱、插箱、仪器壳体与 IP65/IP67/IP68 防水壳体——像 MH 系列 IP65 防水壳体、MJ 系列 IP67 防水壳体、L 系列 IP68 防水壳体,防水结构件的喷砂、氧化、密封面加工都在同一条链上走,这类产品最能体现"多工艺一家做完"的实际价值。
拆项不是为了压价,是为了看清钱花在哪、哪一项可以优化、哪一项被悄悄省掉了。一份合格的铝外壳报价,应该能拆成这样七项:
| 报价项 | 计价口径 | 怎么判断合理 |
|---|---|---|
| 材料 | 按牌号、状态、重量计(6061-T6、6063-T5) | 要求写明牌号与执行标准,工业型材按 GB/T 6892 |
| 模具/挤压 | 公模免模费;私模一次性模费+试模 | 模费能否按累计批量返还,要写进合同 |
| CNC 加工 | 按设备工时×装夹次数 | 装夹次数越少越便宜,也越准 |
| 激光开孔 | 按孔数、切割米数、板厚 | 薄板按米、厚板按孔,混算要问清 |
| 喷砂 | 按面积+目数 | 目数越细越贵,别只看单价 |
| 阳极氧化 | 按面积+膜厚等级+颜色 | AA10 与 ≥15μm 是两个价 |
| 检测/包装 | 首件 FAI、抽检、独立包裹 | 外观件必须单件隔开,混装必划伤 |
一句判定:只给一个总价、拆不出这七项的,基本是中间商。真正的工厂知道自己每一道工序的工时、面积、耗材,报得出细节;贸易商只能给一个打包数字,因为他自己也不知道下游怎么算。
拆项之后再看两个"藏水分"的位置:砂料目数被降级(报的是 180#,实际用 120#,观感和 Ra 都对不上)、膜厚被做薄(标 10μm 实际 6–8μm,耐蚀和色泽都打折),再加上省封孔、省均匀化处理,同样牌号的 6063 报价能差出三成。报价低不等于成本低,可能只是工序少。
报价与费用的口径,可参考铝合金机箱外壳定制费用与报价方式;影响价格的因素,见铝外壳定制的价格考量。
交期是一个被平均数掩盖的东西。厂家说"20 天交货",实际是四段周期叠加,任何一段卡住,总数就崩。把它拆开谈,才知道风险在哪:
| 阶段 | 常见周期(行业口径) | 卡点 |
|---|---|---|
| 打样 | 3–5 天(全工艺厂);纯 CNC 3–7 天;含阳极定制色 7–10 天 | 深色系色差难一次到位 |
| 备料/开模 | 公模 2 天出库;私模 15–30 天 | 开模是最大变量,能免模就别开 |
| CNC + 激光 | 型材壳 7–10 天;CNC 壳 10–15 天 | 工装准备与装夹占掉一半时间 |
| 表面处理+组装 | 喷砂氧化 2–4 天;批量 5–10 天 | 氧化排队是最大的隐性延时 |
所以问交期别问"多久能交货",要问"氧化线现在排到哪一天"。外协厂的排期你管不了,他也不敢承诺;自有氧化线的厂能直接把排期表报给你,这句话的含金量比任何交期承诺都高。
另一句要问的是"打样和量产是不是同一条线"。很多厂打样用手工台、小批量用另一套工装,样品过了、批量翻车,就是这里出的问题。要求"打样件与批量件同工艺、同工装、同表处线",再补一条首件确认,风险能降一大截。打样路线怎么选,可参考铝外壳打样:CNC 加工是不是最佳选择。
自有线带来的另一个好处是插单。永锢的小批量订单常规可在 108 小时内交付(常规结构、常规色,非常规结构与特殊色另计),能做到这个节奏,前提就是喷砂、氧化、组装都在自己厂区,排产不用等外部回复。
验厂不需要一整天,三个动作就能筛掉大部分"伪一体化":
设备清单同样是硬指标。看六类:直读光谱仪(验牌号,防以次充好)、盐雾箱(验耐蚀)、膜厚仪(验氧化膜厚度)、三坐标或二次元(验尺寸与孔位)、色差仪(验 ΔE)、粗糙度仪(验喷砂 Ra)。有没有不重要,拿不拿得出当批检测记录才是关键。
合同里要落六个数字,一个都不能含糊:
验收按三步走:首件确认(FAI)对全尺寸与外观,批量抽检按 AQL,最后封样留存。砂料、铝棒换批次必须提前通知——这两项一换,颜色和手感就会变,不重新签样,整批都可能被判不合格。质量控制的完整做法,可参考铝合金外壳质量控制怎么做。
技术上可以,管理上不建议。喷砂到氧化有 2 小时窗口,跨厂运输就超时;激光开孔与 CNC 共用基准,分开做孔位必偏。分包只适合结构未定型的打样阶段。
三个动作:喷砂线与氧化线是否同厂区、报价能否拆成七项、能否给出膜厚与色差承诺。三条缺一条,基本就是拼单。
膜厚 5–25μm 生长,约一半向外。精密件必须在图纸上预留,常规按 0.01–0.02mm 量级估算,具体以厂家工艺为准。
120# 出粗哑光,Ra 约 1.0–1.2μm;150#、180# 中细;220# 细腻丝光。目数越细越贵,也越容易把刀纹显出来,前道 CNC 表面必须干净。
薄板(0.05–2mm)可到 0.01mm 级微孔、定位精度 ±20μm;厚板受锥度限制,孔壁需二次处理,具体尺寸按板厚和孔径比评估。
全工艺厂通常 1 件起(公模),50–100 件进入较优价格带;开私模一般要求 1000 件以上,才摊得薄模费。起订量的算法,可参考铝合金外壳最小起订量。
打样 3–5 天,含表面处理 7–10 天;批量 5–10 天,型材壳 7–10 天、CNC 壳 10–15 天。最大变量是氧化排期,问清"排到哪一天"比问总数有用。
砂料目数被降级、膜厚做薄(标 10μm 做 6–8μm)、省封孔、省均匀化处理。同样牌号的 6063,报价能差 30%,差的就是这几道看不见的工序。
五工艺之外,选厂还要看成型方式、模具投入与表面处理路线。以下内容可以作为延伸:
数据与口径说明:喷砂后 2 小时内进氧化槽、喷砂线与氧化线同厂区、氧化膜 5–25μm、装饰件 AA10(10μm)起、户外件 ≥15μm、色差 ΔE≤1、120# 砂对应 Ra 约 1.0–1.2μm、薄板激光精度 ±20μm 与最小孔径 0.01mm、工业型材执行 GB/T 6892、壁厚公差普通级 ±0.1mm 与高精级 ±0.05mm,均引自 2026 年 10 月至 11 月公开的铝外壳加工行业资料与厂家工艺说明,属行业通用口径,具体项目以厂家工艺文件和签样为准;CNC 三档公差、四类厂家分层、七项报价与四段交期,为行业通行分类与报价格式。