
2026-09-21
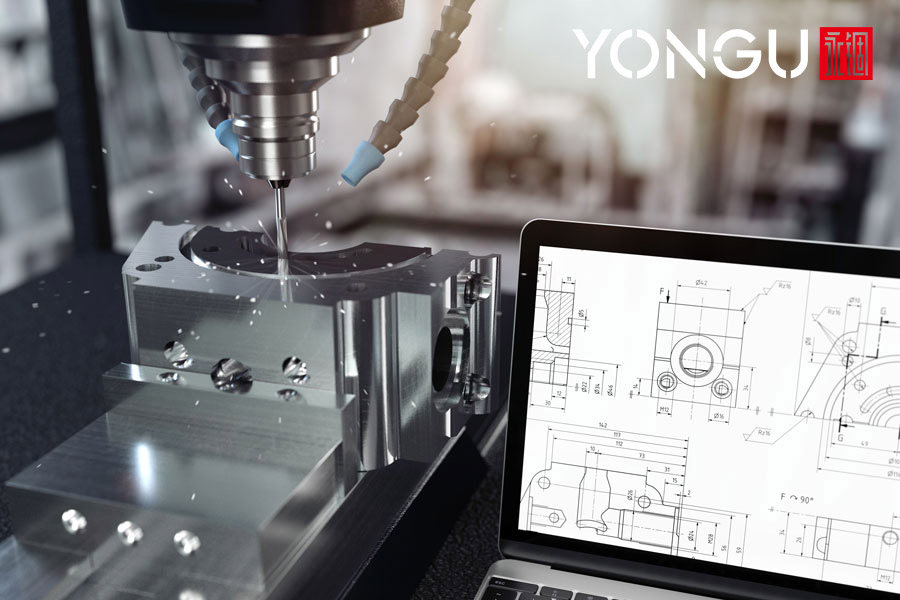
外壳图纸上的公差怎么标?标严了怕成本翻倍,标松了怕装配出问题。这是设备工程师、采购和创业团队在定制 CNC 铝合金外壳时最常纠结的问题。先说结论:常规 CNC 外壳加工精度可以做到 ±0.05mm(业内常说 5 丝),精密加工做到 ±0.02mm(2 丝),极限条件下可逼近 ±0.005mm(0.5 丝)。但"能加工到这个精度"和"你的外壳需要这个精度"是两回事——精度越高成本越高,本文从精度等级、影响要素、外壳专属 DFM 设计、成本平衡到厂家评估一次讲清,文末附精度×成本对照表与选厂核验清单。
先建立一个行业通用的三层口径。行业内常说的"丝"指 0.01mm,即 1 丝 = 0.01mm,5 丝 = 0.05mm。下表是 CNC 铝合金外壳加工的三个精度档位,覆盖绝大多数外壳应用:
| 精度档位 | 公差范围 | 典型适用部位 | 成本与周期影响 |
|---|---|---|---|
| 常规加工 | ±0.05mm(±5丝) | 外壁、外形轮廓、普通安装孔、丝印位 | 基准档,成本最低、交期最快 |
| 精密加工 | ±0.02mm(±2丝) | 配合面、定位槽、轴孔、密封圈槽 | 需精铣+检测,成本明显上升 |
| 极限加工 | ±0.005mm(±0.5丝) | 精密量仪结构件、光学件安装基准 | 对设备、环境、人员要求极高,成本数倍 |
三个提醒:第一,高精度不等于整件所有尺寸都高精度——一个外壳通常只有 3~8 个关键尺寸需要精密公差,其余按一般公差即可;第二,精度是"测出来的"而不是"做出来的",没有三坐标或可靠检具的厂家,标称精度无法落地;第三,铝合金外壳的最终精度还要算上表面处理,阳极氧化膜会带来微米级厚度变化,精密部位要在图纸上预留补偿。关于外壳加工精度与"丝"的换算细节,可参考铝合金仪器仪表外壳加工精度要求及丝的计算方法。
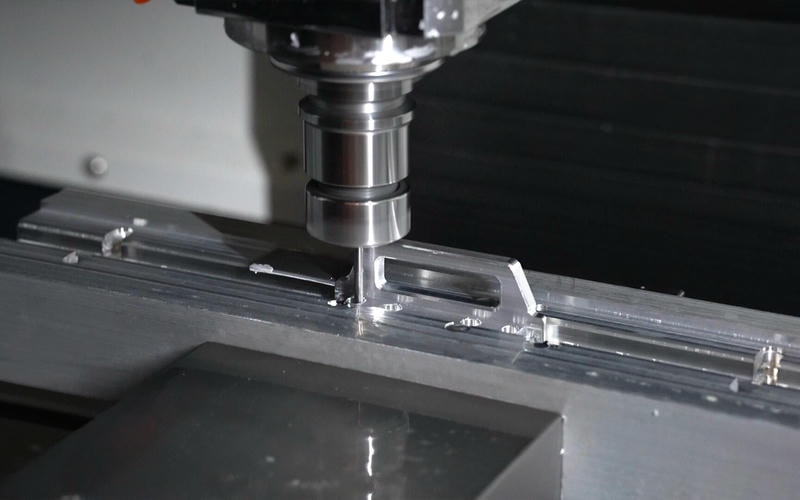
图纸上标公差,要分清两套口径:机床定位精度和零件交付精度。机床定位精度是设备能力指标(如 ±0.005mm),零件交付精度才是你验收的尺寸公差——它叠加了材料变形、装夹误差、刀具磨损、热膨胀和检测误差,通常比机床精度低一个量级。看厂家参数别只看"机床精度",要问"交付件能保证多少"。
外壳类零件的公差标注,工程上常参考以下标准口径:
对采购来说,问精度要"落到具体尺寸和检测方式",而不是问"你们能做到多少"。比如:"这批外壳的四个安装孔位,按图纸标注 ±0.05mm,用三坐标抽检,首件报告随货提供"——这样的口径才可验收。
同一个零件,不同厂家做出来的精度可能差一个量级。影响 CNC 外壳精度的因素主要有六个,每个都有对应的控制动作:
| 因素 | 为什么影响精度 | 控制动作 |
|---|---|---|
| 设备 | 机床刚度、导轨精度、主轴跳动决定基础能力;三/四/五轴是自由度区别,不是精度等级区别 | 按零件复杂度选轴数;简单板壳件三轴加稳定夹具反而更可靠 |
| 材料 | 6061/6063 切削性好但内应力大,加工后易变形;7075 强度高、应力释放更明显 | 选预时效处理材料(如 T6/T651),粗精分阶段加工释放内应力 |
| 刀具 | 刀具磨损直接放大尺寸误差,小直径刀具刚性差易让刀 | 精加工用新刀/半新刀,控制进给与转速,深腔加工用小直径刀具需降切深 |
| 装夹 | 薄壁外壳夹持力不均会挤压变形,松开后回弹,尺寸"加工时对、卸下来错" | 对称均匀装夹、辅助支撑、少夹多铣,薄壁处预留工艺支撑后期去除 |
| 热变形 | 长时间加工切削热累积,铝件膨胀量可达 0.01~0.03mm/米·度 | 控制切削液冷却、粗精分开避免热累积、精密件恒温车间加工 |
| 检测 | 没有可靠检测,误差发现不了,批次一致性无保障 | 首件全检+过程抽检,关键尺寸三坐标测量,随货附检测报告 |
以永锢为例,160+ 台全数字化 CNC 加工设备覆盖三轴、四轴、五轴,外壳加工常规尺寸执行 ±0.05mm 公差控制,关键配合孔位、螺柱位置度等精密部位可达 ±0.02mm,配合全自动激光切割、折弯、冲压、压铆、打磨、喷砂、氧化、喷涂全流程自主生产,装夹基准与表面处理在同一工厂内闭环,减少外协衔接带来的基准漂移。
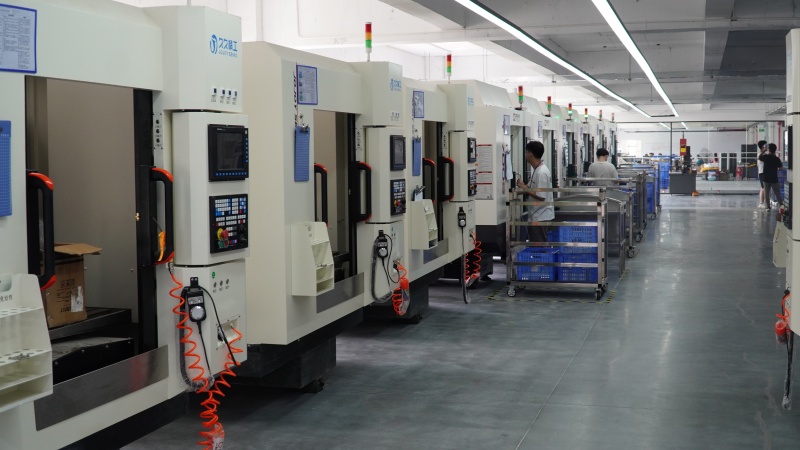
外壳不是普通机械件:它薄、腔深、六面有孔、还要做表面处理。DFM(面向制造的设计)做得好,精度容易保证、成本可控;做不好,公差标再严也白搭。五个要点:
| 设计项 | 推荐参数 | 说明 |
|---|---|---|
| 最小壁厚 | 铝合金 2~3mm | 过薄易振动、翘曲,表面粗糙度差;不锈钢可薄至 1.5~2mm |
| 深腔深度 | 不超过刀具直径 2~3 倍 | 深腔刀具悬伸长、刚性差,易让刀;必要时分步铣或电火花补加工 |
| 内角半径 | ≥1~2mm | 铣刀有半径,内直角做不出来;半径越小刀具越细、成本越高 |
| 一体 vs 分体 | 小件一体、大件分体 | 一体成型基准统一,但深腔加工受限;分体拼接可拆装,注意配合面公差 |
| 表面处理补偿 | 氧化膜厚按工艺预留 | 阳极氧化膜厚通常 8~25μm 量级,精密配合面做遮蔽或预留补偿量 |
实际落地时,公差要跟工艺匹配:密封壳的密封圈槽宽度与深度公差直接影响压缩率,应优先保证;装饰性外壁公差放宽即可。铝型材公模外壳与 CNC 定制外壳在精度、成本和结构自由度上的取舍,可参考铝型材公模外壳与铝型材CNC外壳之间的差异与优势。永锢的分体式铝型材外壳、一体式铝型材外壳均支持按图纸 CNC 开孔、开槽与二次设计,标准公模配合定制加工,是兼顾精度与成本的高效路径。
精度不是越高越好,而是"够用且可验收"。同一外壳,把公差从 ±0.05mm 收紧到 ±0.02mm,成本可能上升 20%~50%,周期也会拉长。合理的做法是关键尺寸分级标注:
精度×成本的量化感受,参考下表(以铝合金外壳小批量 CNC 加工为口径,行业通用经验值,具体以厂家报价为准):
| 公差档位 | 相对成本 | 适用场景 |
|---|---|---|
| ±0.1mm(一般公差) | 基准 ×1 | 外壁、装饰面、非配合结构 |
| ±0.05mm(常规) | ×1.2~1.5 | 绝大多数外壳关键尺寸,性价比最优 |
| ±0.02mm(精密) | ×1.5~2.5 | 精密配合、密封槽、量仪结构件 |
| ±0.005mm(极限) | ×3 以上 | 光学基准、精密量仪,需恒温+三坐标全检 |
对打样与试产阶段,建议先按常规档位(±0.05mm)打样验证装配,再决定哪些尺寸需要收紧——用打样数据反推公差,比拍脑袋标公差更省成本。CNC 与钣金、型材等工艺的成本平衡点,可参考CNC加工vs钣金加工:定制机箱的成本平衡点在哪里?和为什么全铝CNC外壳成本会那么高?。
选 CNC 外壳加工厂,别只问"能做到多少精度",要按五个维度核实力:
| 评估维度 | 看什么 | 永锢对照 |
|---|---|---|
| 设备实力 | CNC 数量与轴数、是否全流程自主(切割/折弯/氧化/喷涂) | 160+ 台全数字化 CNC(三/四/五轴),全流程自主生产无委外衔接 |
| 精度与检测 | 交付公差口径、检测设备(三坐标/CMM)、首件报告 | 常规 ±0.05mm、精密部位可达 ±0.02mm,检验随货可查 |
| 案例与行业 | 同类外壳/同行业真实案例,不是只有渲染图 | 17000+ 客户、10 万+ 定制项目,跨工控/医疗/通信/新能源多行业 |
| 打样与交期 | 打样周期、小批量交期、起订量是否灵活 | 1 件起订、非标最快 24 小时打样、108 小时小批量交付 |
| 服务能力 | DFM 评估、图纸优化建议、表面处理与丝印配套 | 最快 30 分钟二次设计方案、48 小时原创外观设计,开孔/丝印/表面处理一站式 |
报价时建议这样问,能把口径对齐、避免后续扯皮:①这个公差是全尺寸还是关键尺寸?②检测用什么方式、报告是否随货?③表面处理(阳极氧化/喷涂)后的尺寸变化如何处理?④打样、小批量、量产的单价与周期分别多少?⑤起订量多少?
以永锢为例,佛山永锢科技有限公司 2004 年成立,国家高新技术企业,广东江门 12000㎡ 智造基地,通过 ISO9001、ISO45001 认证,REACH 233 项检测。CNC 外壳定制可参考真实项目复盘:CNC外壳定制怎么做?一个数控机控制器项目的复盘、永锢壳体:3个不同行业CNC加工铝合金外壳案例。标准品现货可先选型再定制:分体式铝型材外壳、防护型铝外壳、铝合金仪器机箱均可按图开孔、丝印、长度与结构二次定制;复杂非标结构走非标定制铝合金外壳,从图纸评估到交付全流程承接。
怎么选厂的标准讲完,不如看一个真实交付的 CNC 全铣面板项目。全铣面板是外壳里精度要求最高的形态之一——整块铝板从正反面直接铣出所有结构,没有型材拼接、没有焊接,孔位、螺柱、散热槽全靠一刀一刀铣出来,尺寸对不对得上、装上去平不平,全在加工环节决定。下面这个案例来自永锢为某音频与工业仪器客户交付的前面板项目,把前面讲的公差分级、装夹变形、表面处理补偿都落到了实处。
客户需求是一块仪器前面板:整块铝合金板全铣成型,正面要求拉丝质感、边缘高光倒角;面板上有 6 个大圆位(装旋钮与音频/信号接口)、若干指示灯与按键小圆孔、左右两侧对称的散热长槽阵列;背面要直接压铆不锈钢螺柱,用来固定内部 PCB 板,面板装进机箱后要求无缝隙、不翘边。量不大,小批量 50~200 件,不适合开压铸模。
这个项目的精度难点集中在三处:第一,正面大圆位与背面螺柱位置度要互相对准——旋钮轴要插进后面板的插座,6 个大圆位与对应螺柱孔的位置偏差超过 ±0.05mm,装机时就会出现旋钮拧偏、插座对不上的问题;第二,面板背面要大面积铣减重槽,铣掉的材料不对称就会让整块板翘曲,卸下来平面度超标;第三,正面拉丝纹理方向要一致、边缘高光倒角宽度均匀,外观面的一致性直接影响产品档次。
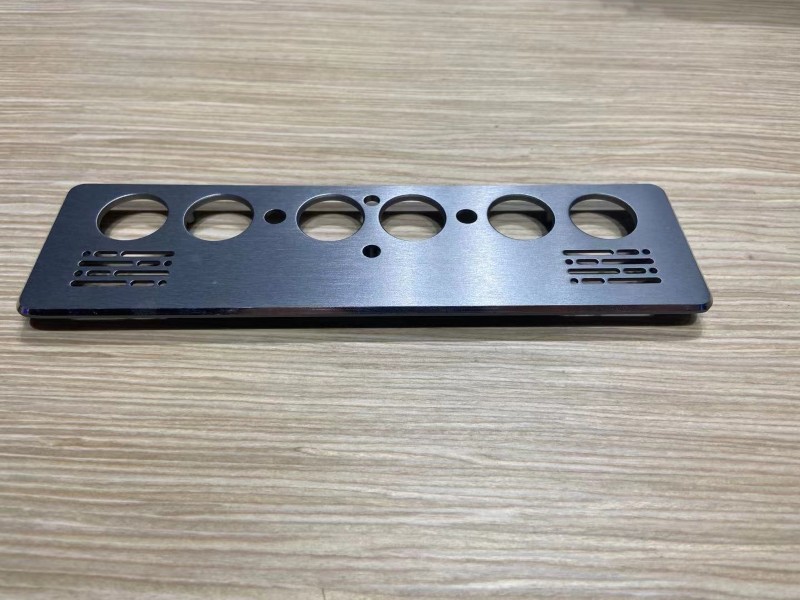
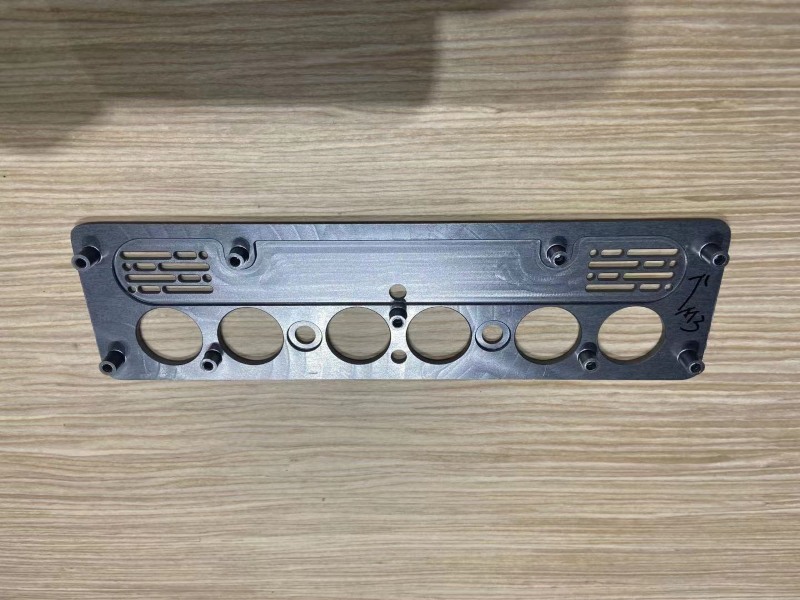
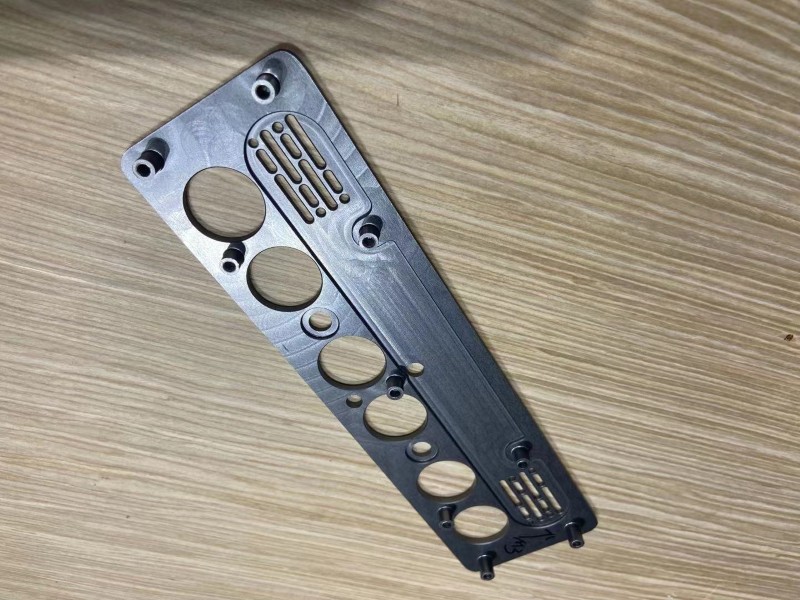
永锢的做法是:整块铝板 CNC 全铣,正反面分工序加工——先粗铣开粗、留余量释放材料内应力,再精铣关键孔位;大圆位与对应螺柱孔一次装夹完成加工,不靠翻面找正,从工艺上保证位置度,配合孔位按 ±0.02mm 控制、三坐标随货检测;背面减重槽对称分布铣削,平衡两面材料去除量,抑制翘曲;正面统一走刀方向拉丝、边缘高光倒角;压铆不锈钢螺柱后复测垂直度;表面喷砂加阳极氧化。非关键外形与散热槽按常规 ±0.05mm 加工,只把精密公差预算花在 6 个大圆位和螺柱孔上——这就是第五章"关键尺寸分级标注"的实际落地。(本案例为永锢 CNC 全铣铝面板真实交付项目,按客户要求隐去品牌信息。)
客户评价:"之前找过一家做,大圆位和螺柱孔对不上,旋钮装上去是歪的。永锢首件过来带着三坐标报告,6 个孔位都在 2 丝以内,我们装机一次到位。50 件打样按约定时间交,拉丝和倒角的一致性比预期好,后面小批量补单也没再出问题。"
Q1:CNC外壳加工精度一般能做到多少?
A:常规 ±0.05mm(5 丝),精密 ±0.02mm(2 丝),极限 ±0.005mm(0.5 丝)。实际取决于设备、材料、装夹、热变形与检测条件,且通常只对关键尺寸要求精密公差。
Q2:三轴、四轴、五轴哪个精度高?
A:轴数决定加工自由度而非精度等级。简单板壳件用三轴加稳定夹具可能更可靠;五轴优势在于复杂曲面与减少翻面装夹带来的基准漂移,精度最终由机床本身精度与工艺控制决定。
Q3:铝合金外壳加工容易变形怎么办?
A:选预时效处理材料(如 T6/T651)、粗精分阶段加工释放内应力、对称均匀装夹、薄壁处加辅助支撑或工艺支撑,精密件控制切削热与车间温度。
Q4:外壳最小壁厚能加工到多少?
A:铝合金建议保持 2~3mm,过薄易振动翘曲、表面粗糙度差;不锈钢可到 1.5~2mm。深腔结构还要同时考虑刀具直径与悬伸限制。
Q5:CNC加工表面粗糙度一般能达到多少?
A:常规铣削 Ra3.2~1.6μm,精铣可达 Ra0.8μm,配合抛光可更低。表面粗糙度与精度是两回事:粗糙度管"表面纹理",公差管"尺寸偏差",都要按需标注。CNC 加工后的刀纹处理方式可参考铝合金外壳CNC加工后的刀纹一般是怎样处理掉的?
Q6:怎么确认厂家精度真实?
A:要求提供三坐标(CMM)检测报告与首件检验(FAI),核对检测方式、公差口径和随货报告,并把关键尺寸的检测方式写进订单或合同,验收时按约定口径复测。
结语:合适的精度才是最好的精度。CNC 外壳加工精度不是"越高越好",而是"关键尺寸精密、非关键尺寸放宽、检测方式写进合同"。先把使用环境与装配关系想清楚,再用本文的精度档位表和 DFM 要点去标公差、选厂家,才能让每一分精度预算都花在刀刃上。
更多相关阅读